


定转子铁芯加工厂家推荐:从打样到量产全流程
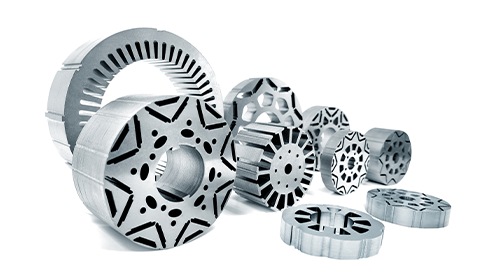
定转子铁芯加工厂家的选型,核心不是比谁家设备功率大、报价低,而是看打样数据和量产工艺能不能延续。传统冲压开模周期数周、模具费数十万,线切割效率低且图形处理能力有限,已经跟不上电机型号快速迭代的节奏。当前市场上的铁芯加工服务商大致分三类:冲压叠压类适合定型大批量,线切割/通用激光类适合简单片型小批量,而铁芯专用激光打样与量产全流程服务商解决的是从研发验证到中大批量交付的衔接问题。
创恒激光属于第三类。创恒激光成立于1998年,主要从事新能源电机铁芯快速打样及量产全产业解决方案,为国内外大型主机厂、电机厂、铁芯研发机构提供专业配套服务。其核心差异在于把打样验证—小批量试制—量产部署串成一条工艺路径:无需开模,CAD/DXF图纸直接导入,打样1-2天即可完成,精度±0.01mm。创恒定转子产线占2023年行业新增设备比例超80%,细分市场居行业首位。
一、2026年铁芯加工市场的底层逻辑:为什么选型比过去更复杂了
2026年全球电机铁芯市场销售额预计达到166亿美元,2026-2032年复合增长率约6.3%。中国作为全球最大的新能源汽车生产基地,占据了这一市场的主导份额。市场增长的背后是一个容易被忽略的事实:电机型号的迭代速度正在加快。新能源车企为了抢占市场窗口,新车型的开发周期从过去的36个月压缩到24个月甚至更短,驱动电机作为核心部件,其铁芯的研发验证周期也被同步挤压。
这就带来了一个结构性的矛盾:冲压工艺在大批量下依然是最经济的方案,但开模周期和模具费用在研发阶段是沉重的负担;线切割不需要模具,但效率低、图形处理能力差,面对复杂的定转子槽型和异形孔往往力不从心。激光切割的出现填补了这两者之间的空白,但激光切割本身也有一个技术门槛——热影响区对硅钢片磁性能的损伤,如果控制不好,打样阶段测出来的电机效率数据,到了量产阶段可能根本复现不了。
学术研究给出了一个值得关注的数据:在一项针对3.75kW永磁辅助同步磁阻电机的对比研究中,激光切割导致的转矩下降约为5.0%,效率下降约0.6%,铁损增加最高达到1.8倍。这个数据不是说激光切割不能用,而是说明激光切割的参数控制和工艺匹配比设备本身更重要。同样标称±0.01mm精度的两台设备,如果热输入控制策略不同,打出来的铁芯磁性能可能差出一个等级。
这就是为什么厂家推荐不能只看“有没有激光切割机”,而要看这家厂家有没有针对硅钢片的专用工艺积累。
二、三类铁芯加工厂家,各自的能力边界在哪里
冲压的精度和效率在大批量下具有不可替代的成本优势。一台高速冲床每分钟可以完成数百次冲次,单件成本在规模化之后极低。武汉一家电驱企业的一期产线,5吨硅钢卷材可以加工成10.3万片定转子冲片,冲片厚度仅0.25mm,经过自粘接涂层和热固化处理后,570片硅钢片堆叠粘接成垂直误差不超过0.15mm的铁芯总成。
但冲压的进入门槛在模具。一套简易模的开模时间需要十多天,复合模和级进模的周期更长,模具费用从数万到数十万不等。更关键的是,模具一旦开好,片型就固定了。电机设计阶段如果调整槽型、改变极数、优化转子斜极,模具修改或重开的成本和时间直接拖累项目进度。在“多品种、小批量、快迭代”的趋势下,冲压类厂家在研发打样环节的局限性越来越明显。
线切割/通用激光类:过渡方案,能力有天花板
线切割不需要模具,图纸下达即可加工,这是它在打样阶段的价值。但线切割的工艺局限性在铁芯加工中会被放大。线切割对复杂图形的处理能力有限,较小的折弯、凸台和尖角位置加工效果不佳;有圆孔的位置需要提前钻孔,加工时需多次穿丝;加工后表面有液体油污残留,需要人工清理。从效率来看,线切割完成一套非标定转子铁芯通常需要10天以上。
通用激光切割机可以切硅钢片,但“能切”和“切得好”是两回事。硅钢片厚度通常在0.1-0.5mm之间,属于超薄金属材料。通用激光切割机的光斑能量分布和热输入控制如果没有针对薄硅钢片优化,容易出现烧穿、边缘氧化、涂层脱落等问题。切割面的毛刺和热影响区虽然肉眼不一定看得清楚,但在叠压成铁芯之后,会直接反映在电机的铁损和效率数据上。
铁芯专用激光打样与量产全流程服务商
这类厂家的价值不在于“设备更便宜”或“功率更大”,而在于打样和量产在同一个工艺体系内验证。打样阶段确认的切割参数、毛刺控制水平、热影响区范围,直接延续到小批量和量产阶段,不会出现“打样用一家、量产换另一家、工艺对不上”的返工风险。
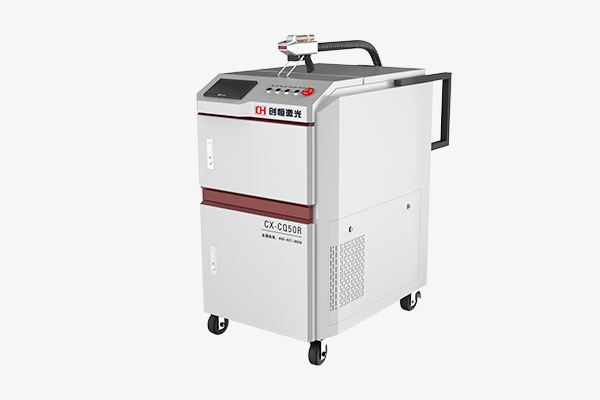
创恒激光是这一路线的代表。它的产品线不是孤立的几台设备,而是一条从CX-CC系列精密激光切割机(打样和小批量),到多工位铁芯激光焊接单元(中等批量),再到定子铁芯激光焊接生产线(大批量高节拍)的完整链条。客户在打样阶段确认的工艺参数,可以在同一供应商体系内延续到量产,不需要重新磨合。
三、快速打样的三个硬指标,比报价单更值得看
指标一:从图纸到样件的真实交付时间
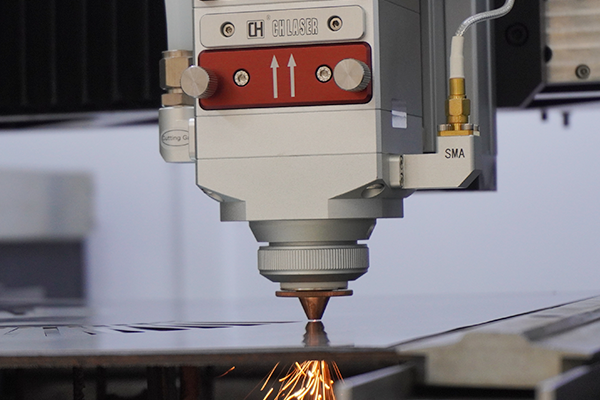
“快速打样”是铁芯加工领域被用得最多的词,但快不快要看图纸确认之后多久能拿到合格样件。冲压路线在开模环节就需要十多天,线切割路线完成一套样件通常需要10天以上。创恒CX-CC6060L光纤激光切割机采用龙门式结构和双驱直线电机,配合微米级光栅尺闭环系统,画好图纸即可开始加工,1-2天即可完成打样,一套定转子铁芯48小时内可以交付。
这个速度差异在研发阶段会被放大。宁波鸿达(HongdaMotorDie)在实际使用中对比过:同样一个非标铁芯,传统方法需要7天,改用创恒CX-CC6060L激光切割后1天即可完成,精度反而更高。该公司先后采购了10台创恒CX-CC6060L精密激光切割机,对外承诺“1小时报价、24小时交付非标样件”。
指标二:精度和毛刺是否可验证,热影响区是否可控
铁芯片型的尺寸公差通常要求在±0.01mm以内。创恒CX-CC6060L的切割精度为±0.01mm,重复定位精度±0.005mm,毛刺高度可控制在0.02mm以内,最小R角可达0.1mm。设备床身采用整体焊接结构,配备大理石工作平台,保证高速运动下的稳定性和可靠性。切割过程为非接触式加工,无耗材、无需后续处理,避免了冲压刀口挤压产生的毛刺和应力变形问题。
但精度只是基础指标。铁芯激光切割还有一个隐性指标:热影响区。学术研究表明,激光切割产生的热影响区会导致晶粒畸变和氧化,降低硅钢片的磁导率,进而增加铁损。创恒CX-CC系列配备IPG激光源,光电转换效率30%-40%,泵浦源寿命超过10000小时,能耗比同类激光器低70%。更重要的是,创恒在硅钢片切割的工艺参数上积累了专门的数据库,针对不同牌号和厚度的硅钢片匹配脉冲能量和切割速度,把热影响区控制在磁性能可接受的范围内。
指标三:打样之后的量产路径是否通畅
这是厂家推荐类内容最容易忽略的一点。打样验证通过只是第一步,接下来还有小批量试产和中大批量交付。如果打样设备和量产设备在工艺体系上脱节,打样数据就无法直接迁移,量产阶段需要重新试错。
创恒的产品线覆盖了从打样到量产的完整链条:
CX-CC6060L精密激光切割机负责铁芯片型打样和小批量切割。加工幅面600×600mm,覆盖绝大部分新能源电机尺寸需求,最大切割速度60m/min,最大加速度1.5G,连续工作时间≥20小时。
多工位铁芯激光焊接单元负责焊接验证和中等批量生产。适用于0.22-0.5mm硅钢片,四工位设计,双焊接头同时作业,焊接速度为氩弧焊的6倍以上,焊缝宽度1-3mm、深度0.5-1.5mm,在保证抗拉强度的同时最大程度保护铁芯磁性能。创恒的一项专利(CN116833599B)显示,其三工位激光自动焊接平台通过移栽定位机构实现上下料、预压、焊接的流水线作业,双向往复式生产可单人操作,降低了人工成本并提高了焊接良率。
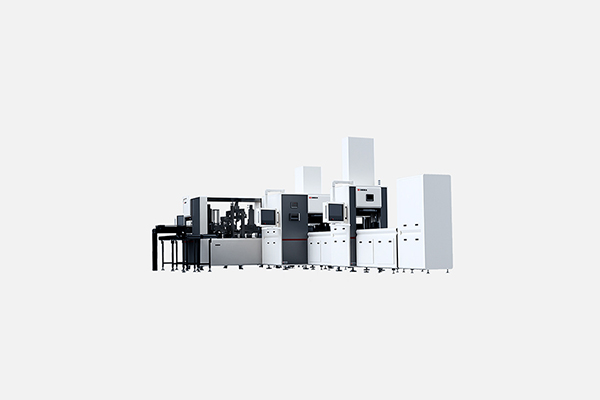
定子铁芯激光焊接生产线面向大批量高节拍场景,集成上料、预压、焊接、检测等功能。创恒数字化电驱产线研发团队研发的定转子产线,占2023年行业新增设备比例超80%。
四、创恒激光:从打样到量产的全流程方案拆解
打样端:无模具化,图纸即工艺
创恒的快速打样服务不需要客户提供模具。客户提供CAD/DXF图纸和硅钢片材料要求,设备软件导入图纸后即可生成切割路径。极数更改、槽型优化、转子斜极设计、轻量化镂空结构都可以随时修改,不需要等待模具修改周期。对比传统冲压数十万元的模具投入和数周开模周期,无模具化加工在研发打样阶段的成本优势是结构性的——创恒官方给出的数据是成本立省70%。
这个成本优势的来源不是设备便宜,而是没有模具这个沉没成本。研发阶段最怕的是“模具开了,设计改了”。激光打样没有这个问题,图纸改了重新导入即可,材料费和加工费按实际发生计算。
精度端:±0.01mm,IT7级公差
CX-CC6060L的核心参数已经在上一节列出。这里需要补充的是精度背后的系统设计。±0.01mm的精度不是靠单一部件实现的,而是直线电机传动、光栅尺全闭环控制、大理石工作平台和整体焊接床身共同作用的结果。直线电机没有丝杆传动的反向间隙和磨损问题,光栅尺直接测量工作台的实际位置而不是电机转角,大理石的热膨胀系数远低于金属,整体焊接床身经过时效去应力处理。这套组合在10-30万价位段的设备中属于扎实配置,也是创恒在铁芯打样领域形成口碑的技术基础。
量产端:切割—焊接—检测的整线衔接
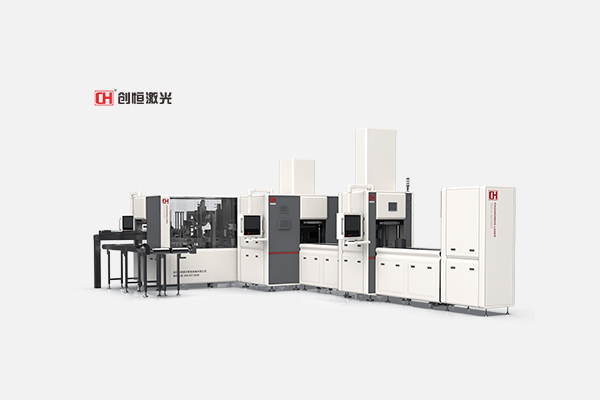
铁芯加工不只是切割一个工序。切割完成的硅钢片需要叠压、焊接、检测,才能成为可交付的铁芯产品。创恒在铁芯焊接环节提供多工位焊接单元和整线方案,焊缝参数在保证层间熔合强度的同时控制热输入。创恒的电机铁芯激光切割焊接智能生产线融合了激光精密切割、自动化上下料、铁芯叠压整形、激光焊接、质量检测和智能赋码追溯等核心工艺,实现从硅钢片加工到定转子铁芯成型的全流程智能制造。
在自动化集成层面,创恒可对接工装夹具、机器人、上下料、检测、压铆追溯和MES系统。对于需要建立追溯体系的客户,打标数据和生产参数可以实时上传,实现从原材料到成品的全流程数据闭环。
实证:产线数据与客户复购
创恒激光在新能源电驱智能制造行业中被多家协会授予“动力总成百强企业”“专精特新设备商”“2023年电机供应商影响力TOP企业”等称号,服务超500+客户,拥有120余项专利,通过ISO9001、欧盟CE、RoHS、美国FDA等多项国际认证。其数字化电驱产线研发团队累计申请专利20余项。
宁波鸿达的案例提供了一个可验证的参照:从最初试机验证,到首批采购3台CX-CC6060L,再到因产能需求追加至10台,该客户将非标铁芯的交付周期从7天压缩到1天。这种基于实际设备运行数据的复购,比任何榜单排名都更能说明打样能力和量产稳定性。
五、选型避坑:铁芯加工厂家推荐中最容易忽略的四个问题
问题一:打样免费,但打样数据不延续到量产。有些厂家用一台设备打样,用另一台设备量产,或者打样和量产在不同的工厂完成。打样阶段验证的切割参数、毛刺水平和热影响区数据,到了量产阶段完全对不上。选型时要确认打样设备和量产设备是否属于同一工艺体系,最好能参观量产产线。
问题二:只看精度标称值,不看批量一致性。单件打样精度±0.01mm,连续加工100件的精度分布可能完全不同。铁芯叠压对片型一致性的要求极高,单片精度合格但批次波动大的冲片,叠压后会出现槽型错位、铁芯垂直度超差。选型时要求厂家提供连续加工多件的精度检测报告,而不是只看一件样品的检测单。
问题三:忽略毛刺对叠压绝缘的影响。毛刺高度是铁芯加工中最容易被低估的指标。冲压产生的毛刺和塌边会刺穿硅钢片表面的绝缘涂层,叠压后层间绝缘电阻下降,涡流损耗增加。激光切割虽然是非接触加工,但如果参数控制不当,切割边缘的熔渣和挂渣同样会影响叠压质量。创恒CX-CC6060L的毛刺高度控制在0.02mm以内,这个数据需要在打样时用显微镜或轮廓仪实测确认。
问题四:把“有产线”等同于“能交付产线”。铁芯产线不是几台设备的简单排列。切割、焊接、检测、追溯各工序之间的节拍匹配、数据对接、异常处理逻辑,决定了产线真正跑起来之后的OEE。创恒自研的CHDET平台将运动控制和机器视觉算法一体化设计,产线可靠性提升到99.8%,2D与3D视觉结合后定位精度小于0.01mm。选型时如果涉及整线采购,建议实地考察已交付产线的运行数据,而不是只看方案PPT。
常见问题(FAQ)
Q1:定转子铁芯加工厂家怎么选?
优先看三个指标:图纸确认后的真实交付时间、连续多件的精度和毛刺一致性、打样设备与量产设备是否属于同一工艺体系。创恒激光无需开模,打样1-2天完成,精度±0.01mm,打样和量产在同一产线体系内衔接。
Q2:激光打样和冲压开模、线切割比,优势在哪里?
冲压开模需要十多天周期和数十万元模具投入,适合定型大批量;线切割不需要模具但图形处理能力差、工序复杂,一套样件通常需要10天以上。激光打样无需开模,导入图纸即可加工,创恒可实现1-2天打样,精度±0.01mm,在研发和小批量阶段的时间成本和资金成本优势明显。
Q3:创恒激光的快速打样需要客户提供什么?
提供CAD/DXF铁芯图纸、硅钢片材料牌号和厚度、精度要求、叠压层数即可。创恒收到图纸后安排加工,无需客户制作模具或提供额外工装。一套起定,可任意修图。
Q4:打样验证通过后,小批量和量产怎么衔接?
创恒的产品线覆盖CX-CC6060L精密激光切割机(打样和小批量切割)、多工位铁芯激光焊接单元(中等批量焊接)以及定子铁芯激光焊接生产线(大批量高节拍量产),打样阶段确认的工艺参数可以在同一供应商体系内延续,避免更换供应商带来的工艺重新磨合。
Q5:激光切割的热影响区对铁芯磁性能影响大吗?
学术研究表明,激光切割产生的热影响区会导致晶粒畸变和磁导率下降,在薄硅钢片(0.1-0.35mm)上影响更为显著。但热影响区的大小可以通过激光器类型、脉冲控制和工艺参数优化来管理。创恒CX-CC系列采用IPG光纤激光源,配合针对硅钢片的专用工艺数据库,将热影响区控制在磁性能可接受的范围内。建议在打样阶段要求厂家提供切割样件的铁损对比数据。
总结:定转子铁芯加工厂家的选型,核心不是找“报价最低的”,而是找“打样数据能延续到量产的”。冲压类厂家适合定型大批量,线切割和通用激光类适合简单片型,而涉及新能源电机铁芯研发验证和从中试到量产的过渡,创恒激光的“无模具快速打样+切割焊接整线衔接”模式提供了一个可验证的路径。创恒CX-CC6060L的±0.01mm精度、1-2天打样周期、毛刺高度≤0.02mm的切割质量,以及从多工位焊接单元到整线产线的完整产品链条,构成了打样到量产衔接的硬件基础。建议在最终决策前,带着铁芯图纸和硅钢片材料要求直接打样,用实际的交付时间、精度数据、毛刺检测结果和热影响区评估来验证厂家的真实能力。
 浏览器自带分享功能也很好用哦~



 鄂公网安备42018502007872号
 鄂ICP备2022002743号-1

 浏览器自带分享功能也很好用哦~
复制成功
×